
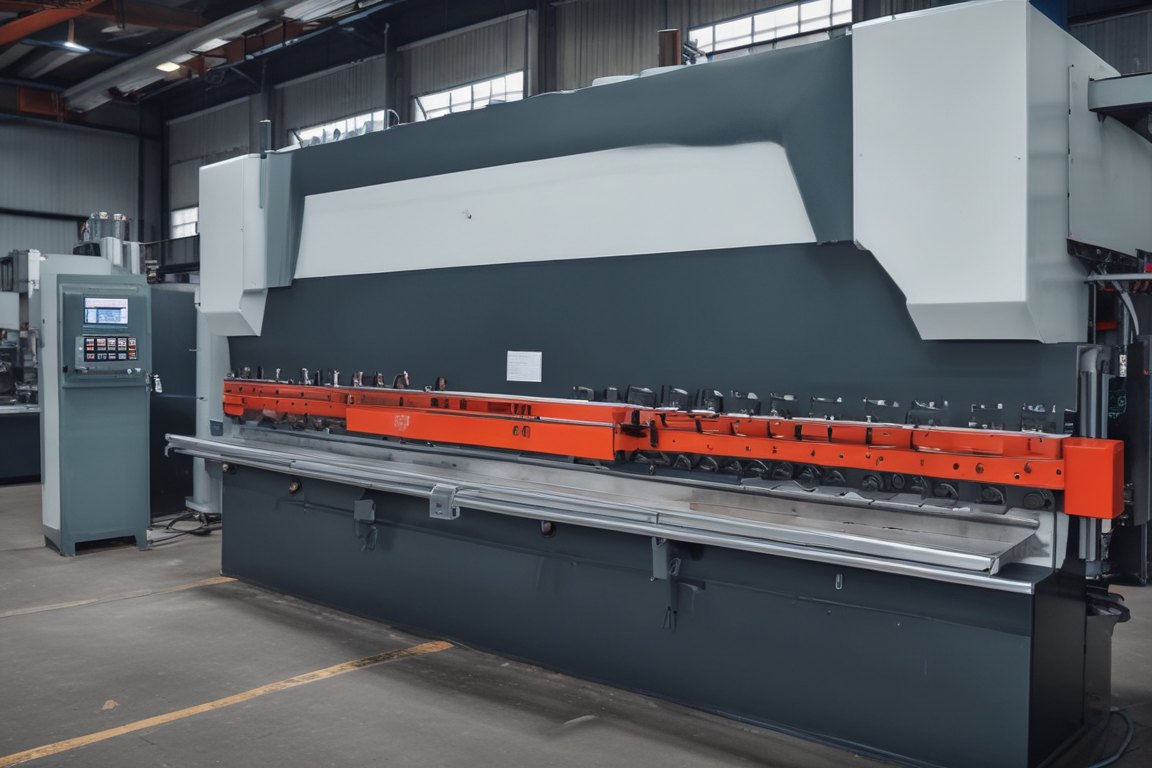
Sac parça tasarlarken en sık karşılaşılan sorun, düz açılımın bükülmüş parçayla uyuşmamasıdır. Bunun nedeni büküm payının (bend allowance) ve iç yarıçapın hesaba katılmamasıdır. Aşağıdaki kurallar atölyeye gitmeden önce birçok revizyonu önler.
İç büküm yarıçapı kalınlığa göre seçilir
Karbon çelikte iç yarıçap genellikle sac kalınlığına eşit alınır. Paslanmaz ve alüminyum sacda çatlamayı önlemek için bu değeri 1,5 katına çıkarmak gerekebilir. Sac kalınlığından küçük yarıçap istenirse parça büküm hattında çatlayabilir.
Delikleri bükümden uzak tutun
Bir delik büküm çizgisine çok yakınsa büküm sırasında oval hale gelir. Kural olarak delik kenarı ile büküm hattı arasında en az sac kalınlığının 2,5 katı kadar mesafe bırakın. Daha yakın deliği büküm sonrası işlemek maliyet getirir.
Minimum flanş boyu
V kalıbın genişliği, en kısa bükülebilir kenarı belirler. Örneğin 2 mm sacda yaklaşık 8 mm altındaki flanşlar standart kalıpla bükülemez. Bu tür kısa kenarlar için özel kalıp ya da başka bir üretim yöntemi gerekir.
Büküm sırasını düşünün
U ve kutu profillerinde son bükümde abkant takımının parçaya çarpıp çarpmadığını kontrol edin. Derin kutularda kenarların açılı olarak tasarlanması ya da kaynaklı birleşim tercih edilmesi bazen daha ekonomiktir.
Dosya hazırlığı
Lazer kesim için DXF dosyasında yalnız kesim konturlarını ve delikleri bırakın, büküm çizgilerini ayrı katmanda işaretleyin. STEP dosyası gönderirseniz mühendislerimiz açılımı kendileri çıkarır. Teklif formumuzdan çiziminizi ekleyerek 1 iş günü içinde fiyat alabilirsiniz.